
 English
 русский
 عربى
تلتزم شركة شينليانغ للآلات دائمًا بفلسفة العمل "الإنسان أولاً، العميل أولاً، الإدارة النزيهة، والتعاون المربح للجميع".
من خلال التحكم في محرك المؤازرة ، باستخدام معالج ثلاثي المحاور ، وبرمجة البرنامج ، والاندماج مع معدا...
انظر التفاصيلعادة ما يبدأ مصنع التبريد الذي يقرر جلب رغوة الخزانات داخل الشركة بنفس السؤال: ما الذي يتطلبه تصنيع رغوة البولي يوريثان فعليًا إذا كان الهدف هو كثافة مستقرة، وعدم وجود فراغات، ووقت إزالة القالب أقل من خمس دقائق؟ نادرًا ما تتم طباعة الإجابة على ورقة بيانات الجهاز. إنه يعيش في نسبة المزيج ودرجة حرارة المكونين وطريقة وضع اللقطة في التجويف.
النسخة القصيرة: تصنيع رغوة البولي يوريثان هي عملية قياس دقيقة مرتبطة بالتفاعل الكيميائي. التحكم في النسبة، طاقة الخلط ونمط الحقن، والرغوة تتصرف بشكل متوقع. تفقد السيطرة على أي واحد منهم، ولن يتمكن أي قدر من ضغط القالب من إنقاذ الجزء.
تتبع الأقسام أدناه العملية من خزانات المواد الخام إلى محطة القالب، وتشرح أين تتباعد أنظمة الضغط العالي والضغط المنخفض، وتحدد تكوين المعدات الذي يناسب نطاق الإنتاج.
محتوى
يلتقي تياران سائلان عند رأس الخلط. الجانب A عبارة عن مزيج من البوليول: بوليول، ومحفز، وخافض للتوتر السطحي، وعامل نفخ، وفي العديد من التركيبات الصلبة، ماء. الجانب B عبارة عن مادة إيزوسيانات، غالبًا ما تكون بوليمرية MDI للرغوة الصلبة أو مزيج MDI/TDI للدرجات المرنة. يوجد كل شيء أسفل رأس الخلط لتوصيل هذين التيارين بنسبة صحيحة ودرجة الحرارة والضغط في اللحظة الصحيحة.
تستحق النسبة اهتمامًا أكبر مما تحصل عليه عادةً أثناء عملية الشراء. يتم تشغيل الرغوة الصلبة عادةً عند مؤشر يتراوح بين حوالي 100 و110، حيث يقارن المؤشر شحنة الأيزوسيانات الفعلية مع المتطلبات المتكافئة. يؤدي انجراف بضع نقاط مئوية إلى تغيير بنية الخلية وقوة الضغط وسلوك العفن، ومن الصعب جدًا تصحيحه بمجرد ارتفاع الرغوة.
يتم ضبط هذه النوافذ من خلال التركيبة، ولكنها قابلة للتكرار فقط عندما تكرر الآلة نفس وزن اللقطة والنسبة وجودة الخلط في كل دورة.
على خط جيد التشغيل، يتبع تصنيع رغوة البولي يوريثان تسلسلًا ثابتًا سواء كان الجزء عبارة عن خزانة ثلاجة أو وسادة مقعد السيارة.
يوضح الرسم البياني أدناه كيفية ربط هذه الخطوات بتركيب الرغوة النموذجي عالي الضغط.
أكبر قرار فردي يتعلق بالمعدات هو مبدأ الخلط، لأنه يشكل إجراءات الصيانة واستخدام المذيبات والحد الأدنى لحجم اللقطة التي يمكن للخط التعامل معها بشكل موثوق.
| البند | رغوة عالية الضغط | رغوة منخفضة الضغط |
|---|---|---|
| طريقة الخلط | خلط الاصطدام في غرفة صغيرة | التحريك الميكانيكي في غرفة الخلط |
| ضغط العمل | حوالي 100-200 بار | ما يقرب من 5-20 بار |
| تنظيف الغرفة | عادة التنظيف الذاتي بين الطلقات | بشكل عام يحتاج إلى التنظيف بالمذيبات |
| تكرار اللقطة الصغيرة | عالية جدا | محدودة بحجم الغرفة |
| تطبيقات نموذجية | خزائن التبريد، قطع غيار السيارات، الرغوة التقنية | الأثاث والألواح الصلبة والوظائف منخفضة الحجم |
تبدأ معظم المصانع بآلة حقن عالية الضغط واحدة ثم تضيف الأتمتة لاحقًا. القرار الأول هو مكون من مكونين أو ثلاثة مكونات: وحدة مكونة من مكونين تقيس البوليول والإيزوسيانات، بينما تضيف الوحدة المكونة من ثلاثة مكونات تيارًا ثالثًا، عادةً ما يكون عامل نفخ أو صبغة أو مادة مضافة لا يمكن مزجها مسبقًا في البوليول.
 آلة حقن رغوة البولي يوريثان ذات الضغط العالي ذات المكونين تستخدم آلة حقن رغوة البولي يوريثان التقليدية ذات الضغط العالي ذراعًا متأرجحًا للحقن بدوران 180 درجة. يمكن تخصيص طول ذراع الروك. أنا ... عرض المنتج →
عادةً ما يأتي الاسترداد من التكرار بدلاً من السرعة الأولية. تعمل الآلة التي تحمل وزن الطلقة داخل شريط محكم على تقليل الخردة والتعبئة الزائدة بشكل أكثر موثوقية من الآلة التي تدور بشكل أسرع.
تعمل آلة واحدة وقالب ثابت بشكل جيد إلى حد ما. بمجرد أن يصبح وقت إزالة القالب أقصر من الوقت اللازم لتحميل قالب واحد وإغلاقه ورغوته وعلاجه وتفريغه، فلن يتمكن هذا القالب من إبقاء الماكينة مشغولة. هذه هي الفجوة التي تم تصميم تخطيطات الخطوط لسدها، وهذا هو السبب معدات رغوة البولي يوريثان ينقسم النطاق إلى عدة أبنية.
 خط إنتاج آلة حقن الرغوة ذات القرص الدوار إن خط إنتاج آلة حقن الرغوة ذات القرص الدوار يحتوي على قرص دوار ومحرك تخفيض كمكونات أساسية، ويوجد العديد من محطات القالب على القرص الدوار. عرض المنتج →
اختر الوقت المناسب والمزيج الجزئي. عادةً ما يستفيد النبات الذي يستخدم العديد من الأجزاء المختلفة من التغيير السريع للقالب أكثر من حلقة المعالجة الأطول.
يؤدي اختيار عامل النفخ إلى تعزيز أداء العزل ومعدات السلامة حول الخط. أصبح السيكلوبنتان هو الخيار الشائع لخزائن الثلاجات وألواح العزل الصلبة بسبب انخفاض قدرته على الاحتباس الحراري، ولكنه قابل للاشتعال، مما يغير التهوية والتصنيف الكهربائي وإجراءات التعامل مع المواد في الموقع.
يقوم نظام الخلط المسبق للسيكلوبنتان بمزج عامل النفخ في البوليول تحت درجة حرارة وضغط يمكن التحكم فيهما، وبالتالي يصل البوليول المختلط إلى آلة الحقن التي تحمل عامل النفخ بالفعل. بالمقارنة مع حقن السيكلوبنتين السائل بشكل منفصل في رأس الخلط، فإن الخلط المسبق يعطي بنية خلية أكثر تجانسًا ويحافظ على السائل المركز القابل للاشتعال داخل حلقة مغلقة.
 نظام خليط السيكلوبنتان مبدأ العمل لنظام الخلط المسبق للسيكلوبنتان قم بقياس وخلط مختلف المواد الخام من مادة البولي يوريثين بدقة، مثل الأيزوسيانات والبولي إيثر بوليول والمحفز والرغوة... عرض المنتج →
بالنسبة للمصانع التي تتحول بعيدًا عن أنظمة الفلوروكربون القديمة، غالبًا ما يكون مسار الخلط المسبق هو المسار الأكثر قابلية للإدارة، لأنه يمكن الاحتفاظ بآلة الحقن الموجودة في كثير من الأحيان بأختام محدثة ومعايير تحكم منقحة.
بمجرد تركيب المعدات ومعايرتها، هناك مجموعة من المتغيرات المسؤولة عن معظم مشكلات الجودة:
معظم العيوب، بدءًا من الفراغات والطلقات القصيرة إلى اختلاف الكثافة والبثور السطحية، تعود إلى واحدة من تلك العيوب الخمسة. يعد العمل من خلالها بالترتيب أسرع من ضبط المعلمات بشكل عشوائي عيوب رغوة PU الشائعة وإصلاحاتها هي قائمة مرجعية مفيدة عند ظهور الخطأ لأول مرة.
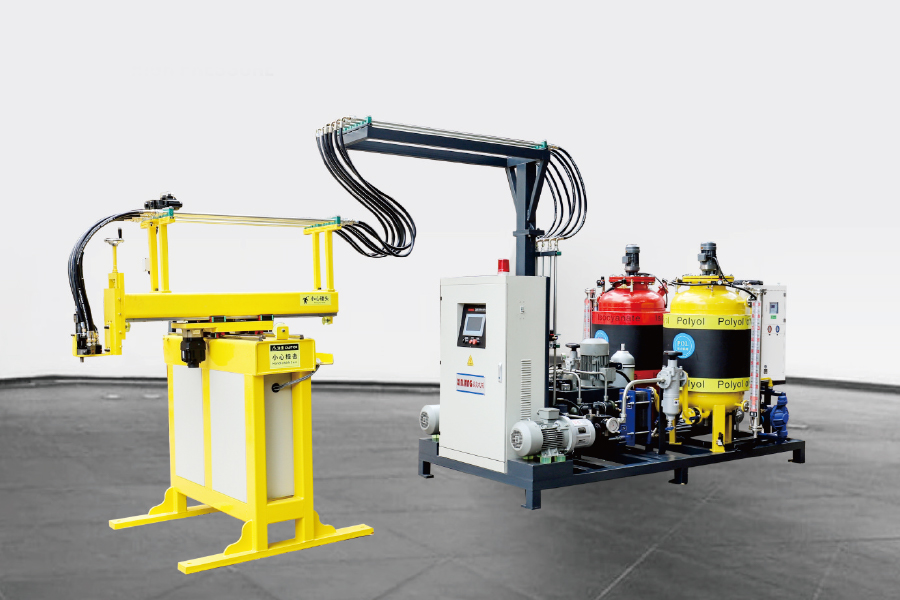
من خلال التحكم في محرك المؤازرة ، باستخدام معالج ثلاثي المحاور ، وبرمجة البرنامج ، والاندماج مع معدا...
انظر التفاصيل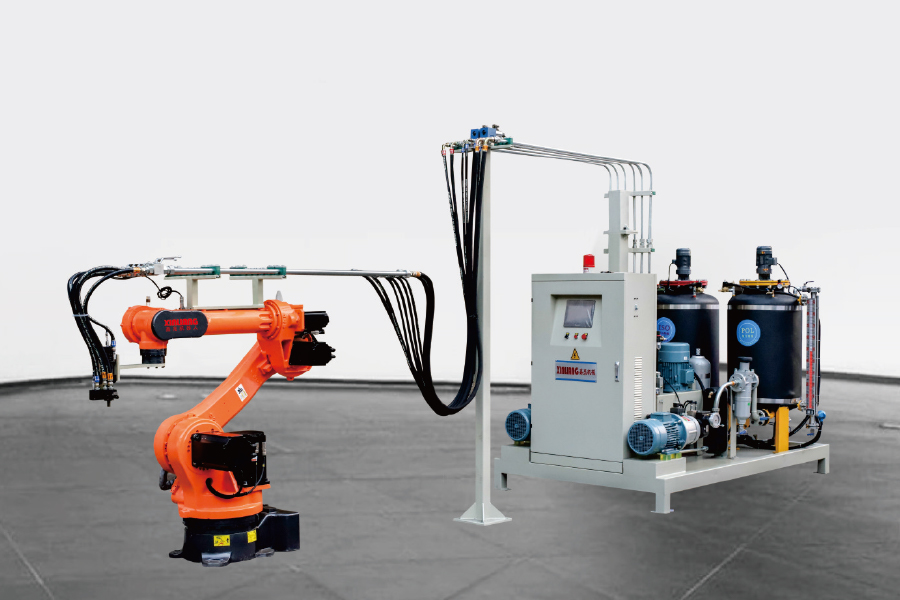
يمكن تخصيص العلامة التجارية الروبوت ، ويتم استخدام المعالج المكون من ستة محاور. إنه مناسب للجمع ب...
انظر التفاصيل
تستخدم آلة حقن البولي يوريثان عالية الضغط عالي الضغط ذراع الروك لحقن الدوران 180 درجة. يمكن تخصيص...
انظر التفاصيل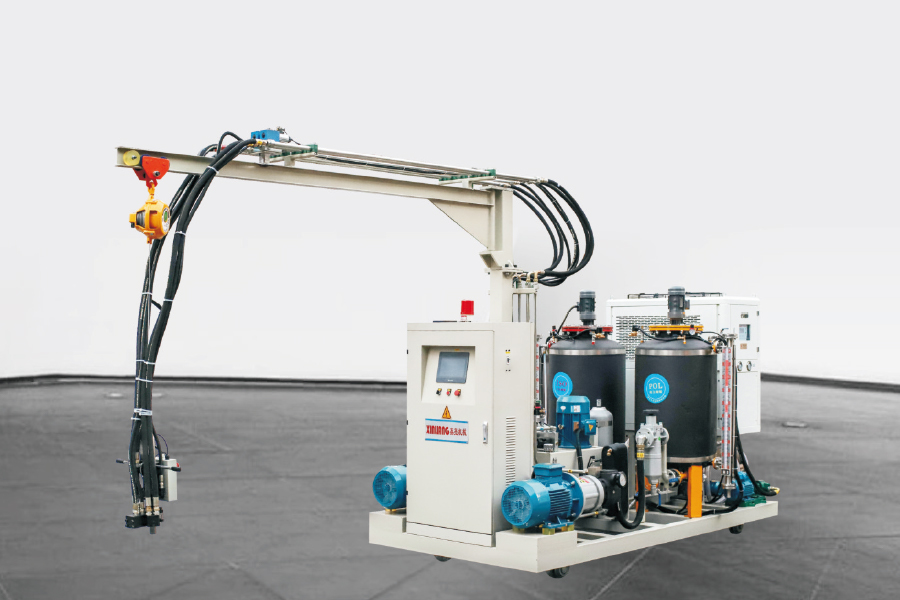
يحتوي آلة حقن الرغوة ذات الضغط العالي المكون من المكونات ذات المكون المكون مع المسار على نفس التك...
انظر التفاصيل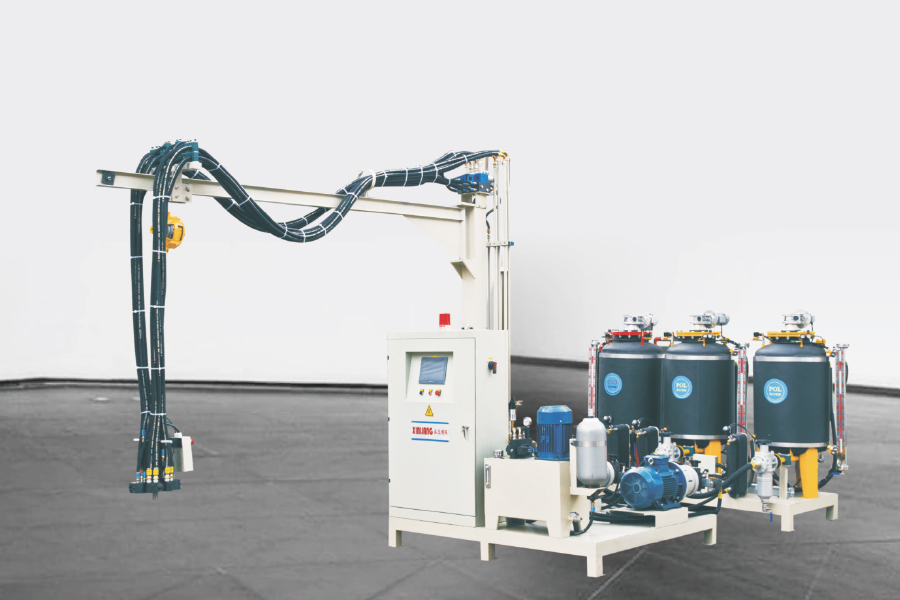
تحتوي آلة حقن الرغوة ذات الضغط العالي المكون من ثلاثة مكونات على خزان ISO 1 و 2 خزانات بولي. يمكن...
انظر التفاصيل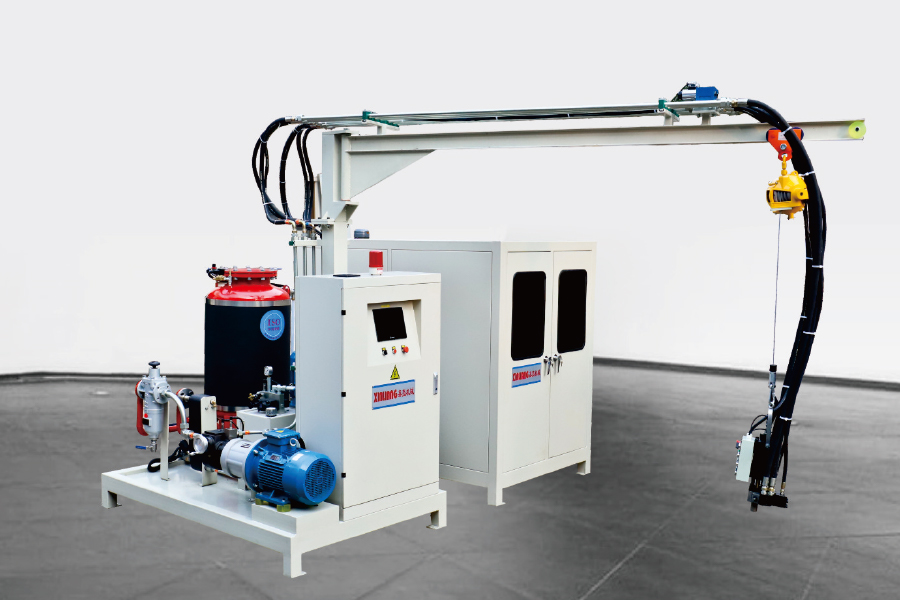
سيكلوبنتان البولي يوريثان ، آلة حقن الرغوة عالية الضغط يعني أن بولي يحتوي على السيكلوبنتان. المواد ا...
انظر التفاصيل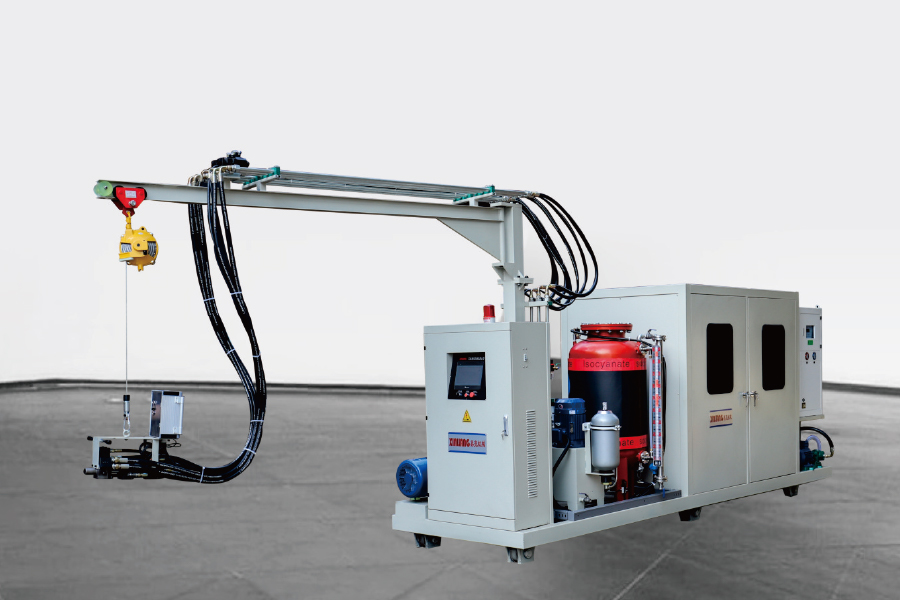
التكوين هو نفس آلة الرغوة ذات الضغط العالي السيكلوبنتان. الفرق الوحيد هو أنه بالنسبة لبعض مصانع العم...
انظر التفاصيل
مبدأ العمل لنظام Cyclopentane Premixing قياس وخلط مختلف المواد الخام البولي يوريثان ، مثل الإيزوسيان...
انظر التفاصيل