
 English
 русский
 عربى
تلتزم شركة شينليانغ للآلات دائمًا بفلسفة العمل "الإنسان أولاً، العميل أولاً، الإدارة النزيهة، والتعاون المربح للجميع".
من خلال التحكم في محرك المؤازرة ، باستخدام معالج ثلاثي المحاور ، وبرمجة البرنامج ، والاندماج مع معدا...
انظر التفاصيلقم بالمشي على خط لوحة الساندويتش وسيجذب الضغط أو الحزام المزدوج كل الاهتمام. عادةً ما يتم حفظ الأموال أو فقدها في مكان آخر: عند رأس الخلط. يمكن لخطين مزودين بأجهزة تشكيل متماثلة أن يعملا بمعدلات خردة مختلفة تمامًا لأن أحدهما يحافظ على ثبات نسبة البوليول إلى الأيزوسيانات ويضع طلقة متساوية، بينما ينجرف الآخر بين التحولات.
هذا هو الاستنتاج مقدمًا، وهو ينطبق على كلا مساري الإنتاج - خط الحزام المزدوج المستمر الذي يصب الرغوة على واجهة متحركة، والخط القائم على القالب حيث يقوم رأس مثبت على مسار أو روبوت بحقن طلقة مقننة في تجويف. يشرح الجزء المتبقي من هذا الدليل ما تتضمنه فعليًا ماكينة الألواح العازلة من مادة البولي يوريثين، والمكان الذي تحظى فيه معدات الرغوة بالاحتفاظ بها، والمواصفات التي تستحق الكتابة في أمر الشراء.
محتوى
يتم استخدام العبارة بشكل فضفاض. بعض الموردين يقصدون الخط الكامل؛ غالبًا ما يقصد المشترون معدات الرغوة فقط. يتكون نظام العمل عادةً من خمس كتل:
تشترك الخطوط المستمرة والمتقطعة في هذا المركز ولكن يتم تحميله بشكل مختلف. على خط متواصل، غالبًا ما يتم تثبيت الرأس ويتحرك الحزام تحته؛ يتم قياس الإخراج بالكيلوجرام في الدقيقة، كما أن ثبات النسبة على مدار ساعات التشغيل مهم أكثر من دقة اللقطة الواحدة. على خط القالب، يتحرك الرأس، والمقياس هو جرام لكل طلقة: لوحة مقاس 1200 × 2400 مم مع قلب 50 مم وكثافة 40 كجم/م3 تحتاج إلى ما يقرب من ستة كجم من الرغوة، يتم وضعها بالتساوي قبل انتهاء وقت الكريم.
تقوم آلات الضغط العالي بتصادم التيارين عند ضغط 100-200 بار داخل غرفة خلط صغيرة، وتقوم طاقة هذا الاصطدام بعملية الخلط. تعمل الآلات ذات الضغط المنخفض على تحريك المكونات ميكانيكيًا عند ضغط يتراوح من 5 إلى 20 بارًا تقريبًا، وتعتمد عمومًا على هواء النواة لإنشاء بنية الخلية.
وفقًا لمعايير الألواح مثل EN 14509 وبيانات المعدات المنشورة، يتم تحديد نوى ألواح PU الصلبة بشكل شائع بين 30 و50 كجم/م3. ويعتمد الوصول إلى الطرف السفلي من هذا النطاق بدون فراغات على مدى دقة بنية الخلية وحتى، لأن الخلايا الخشنة تنهار تحت ضغط جهاز التصفيح وتترك تباينًا في الكثافة عبر عرض اللوحة.
وينطبق نفس المنطق على الالتصاق: فالرغوة الممزوجة بالاصطدام تبلل الجلود المواجهة بشكل أكثر اتساقًا، مما يقلل من خطر التصفيح أثناء النشر أو المناولة.
 آلة حقن الرغوة ذات الضغط العالي من مادة البولي يوريثان ذات المكونين مع ذراع متأرجح ماكينة حقن رغوة PU عالية الضغط مكونة من مكونين مع حقن ذراع متأرجح بزاوية 180 درجة، وتحكم PLC، ونماذج HB-20 إلى HB-400 لإنتاج الألواح القائمة على القالب. عرض المنتج →
بالنسبة لإنتاج الألواح القائمة على القالب، فإن آلة حقن الرغوة عالية الضغط المكونة من مكونين مع مسار أو جسر XY أو رأس مثبت على الروبوت هي نقطة البداية المعتادة. قم بإصلاح الحد الأقصى لوزن اللقطة ونافذة النسبة وسرعة الاجتياز أولاً؛ كل شيء آخر على الخط يمكن تكييفه حول هذه الأرقام الثلاثة.
يعد تحديد الحجم بمثابة تمرين قصير بمجرد إصلاح مجموعة اللوحة. اضرب أكبر حجم للوحة في الكثافة المستهدفة للحصول على الحد الأقصى لوزن اللقطة، ثم اضرب الألواح في الساعة بتلك اللقطة للحصول على الإخراج المستمر بالكيلوجرام في الدقيقة. يميل المشترون إلى نسيان رقمين: نافذة النسبة التي يجب أن تحتفظ بها المضخات عبر نطاق الإخراج الكامل، ودقة تحديد موضع الرأس التي يتطلبها تخطيط القالب.
| نقطة القرار | خط الحزام المزدوج المستمر | قالب متقطع أو خط دائري |
|---|---|---|
| حجم الدفعة النموذجي | المدى الطويل، عائلة لوحة واحدة، حجم كبير | دفعات صغيرة إلى متوسطة، وتغييرات متكررة في المنتج |
| ما الذي يجب أن تحتويه معدات الرغوة | الإخراج بالكيلو جرام/الدقيقة وثبات النسبة عبر ساعات التشغيل | دقة وزن اللقطة وإمكانية تكرار وضع الرأس |
| حركة الرأس | نقطة صب ثابتة أو عابرة، وحزام متحرك تحتها | مسار أو جسر XY أو روبوت ذو ستة محاور |
| التعامل مع عامل النفخ | البنتان أو زيت الوقود الثقيل (HFO) مع الخلطات المسبقة وأنظمة السلامة على نطاق أوسع | نفس الكيمياء، وأحجام عازلة أصغر |
| حدد أولاً | كجم/دقيقة عند الكثافة المستهدفة، نطاق سرعة الحزام، تصميم الختم الجانبي | نطاق حجم اللقطة، عدد القوالب، زمن الدورة |
عندما تكون هناك حاجة إلى تيار ثالث - معجون ألوان، أو حزمة محفز، أو بوليول منفصل لتركيبات PIR - تضيف آلة ثلاثية المكونات دائرة قياس مستقلة بدلاً من إجبار المادة المضافة عبر الخط الرئيسي.
 آلة حقن رغوة البولي يوريثان ذات الضغط العالي بثلاثة مكونات تضيف دائرة قياس مستقلة لمعجون الألوان، أو المحفز، أو بوليول PIR، مع خزان ISO واحد وخزانين POLY وقدرة مزدوجة الكثافة. عرض المنتج →
إذا كنت لا تزال تقارن التكوينات، فلدينا دليل المشتري الكامل لمعدات إنتاج رغوة البولي يوريثان يمر عبر نفس مرحلة المواصفات من لوحة إلى أخرى.
إن اختيار الوكيل المستحق يعيد تشكيل المعدات أكثر مما يتوقعه معظم المشترين. ويجري التخلص التدريجي من مركبات الكربون الهيدروفلورية بموجب تعديل كيجالي لبروتوكول مونتريال، وقد انتقل منتجو الألواح إلى حد كبير إلى السيكلوبنتان، أو خلائط زيت الوقود الثقيل أو الأنظمة المدعومة بالمياه. مادة السيكلوبنتان قابلة للاشتعال ولها نقطة غليان منخفضة، لذا فهي تغير مواصفات الماكينة: معدات كهربائية مقاومة للانفجار، وغطاء من النيتروجين، والتهوية، والكشف عن الغاز، وحلقة مغلقة لا تعرض السائل مطلقًا للغلاف الجوي.
البديل عن حقن البنتان مباشرة هو خلطه مع البوليول أولاً. يحتفظ نظام الخلط المسبق بالمزيج عند درجة حرارة وضغط يمكن التحكم فيهما، مما يعمل على تثبيت تركيز عامل النفخ الذي يصل إلى رأس الخلط - وهو السبب المعتاد لانجراف الكثافة والعيوب السطحية على الألواح المنفوخة بالبنتان. كما أنه يقلل من البنتان الحر المنطلق عند نقطة الصب، وهو أمر مهم بالنسبة للسلامة والتكلفة.
 نظام سيكلوبنتان بوليول بريمكس لرغوة البولي يوريثان يعمل على تثبيت تركيز البنتان قبل رأس الخلط، باستخدام خزانات متعددة المراحل، ومضخات قياس، وتحكم PLC، والتحريك الثانوي لتقليل انحراف الكثافة على خطوط الألواح المنفوخة بالبنتان. عرض المنتج →
بالنسبة للخطوط التي تستخدم البنتان بالفعل، غالبًا ما تكون وحدة الخلط المسبق أرخص وسيلة لتشديد تباين الكثافة قبل التفكير في وحدة قياس جديدة.
يتم تثبيت التسلسل على خط قائم على القالب: يقوم المشغل أو الروبوت بوضع الوجه السفلي، وفهرسة الحامل أسفل رأس الخلط، ويصب الرأس الطلقة أثناء السفر عبر التجويف، ويتم وضع الوجه العلوي وإغلاق القالب، وتستمر عملية الضغط بينما تتجلى الرغوة، ويتم إزالة قالب اللوحة وتشذيبها. يتم تحديد وقت الدورة بواسطة الكيمياء، وليس الآلة، ولكن الآلة تقرر ما إذا كانت تلك الدورة يمكن أن تعمل عند الحد الأدنى النظري.
تفصيلان في وقت دورة التخطيط هذا. الأول هو المسافة التي يجب أن يقطعها الرأس بينما لا تزال الرغوة سائلة؛ يفرض الاجتياز البطيء إما تجويفًا أقصر أو وقتًا كريميًا أطول. والثاني هو درجة حرارة القالب، وهذا هو السبب في أن خطوط اللوحة عادة ما تربط دائرة القالب في نفس نظام التحكم مثل وحدة القياس.
قبل التوقيع، اكتب هذه النقاط السبع كتابيًا:
ومقرها نينغبو الشركة المصنعة لمعدات رغوة البولي يوريثان عند العمل على وحدات القياس ورؤوس الخلط وخطوط الإنتاج، نرى نفس النمط في معظم الاستفسارات: يتم تحديد أجهزة التشكيل بالتفصيل، بينما يتم ترك جانب الرغوة حتى اللحظة الأخيرة. إنها الطريقة الخاطئة.
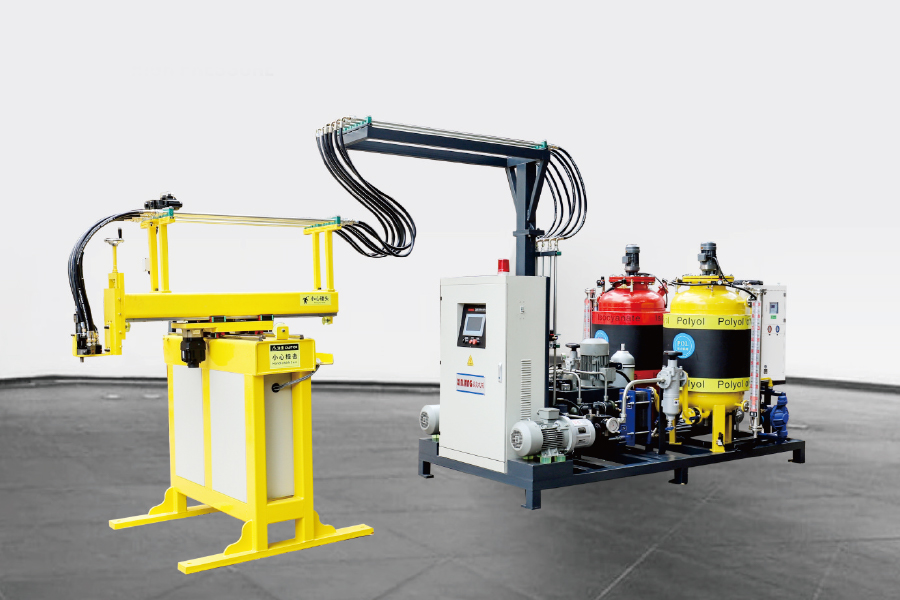
من خلال التحكم في محرك المؤازرة ، باستخدام معالج ثلاثي المحاور ، وبرمجة البرنامج ، والاندماج مع معدا...
انظر التفاصيل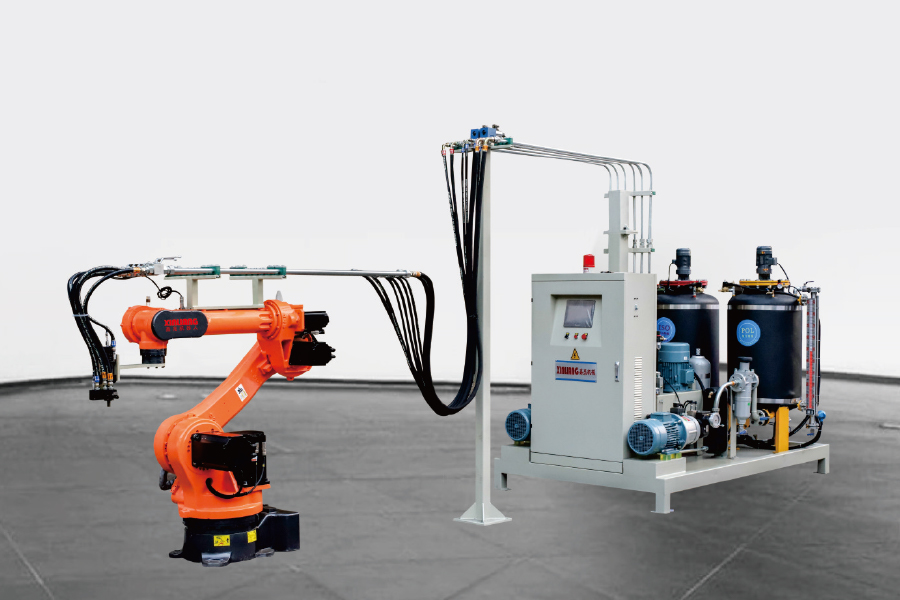
يمكن تخصيص العلامة التجارية الروبوت ، ويتم استخدام المعالج المكون من ستة محاور. إنه مناسب للجمع ب...
انظر التفاصيل
تستخدم آلة حقن البولي يوريثان عالية الضغط عالي الضغط ذراع الروك لحقن الدوران 180 درجة. يمكن تخصيص...
انظر التفاصيل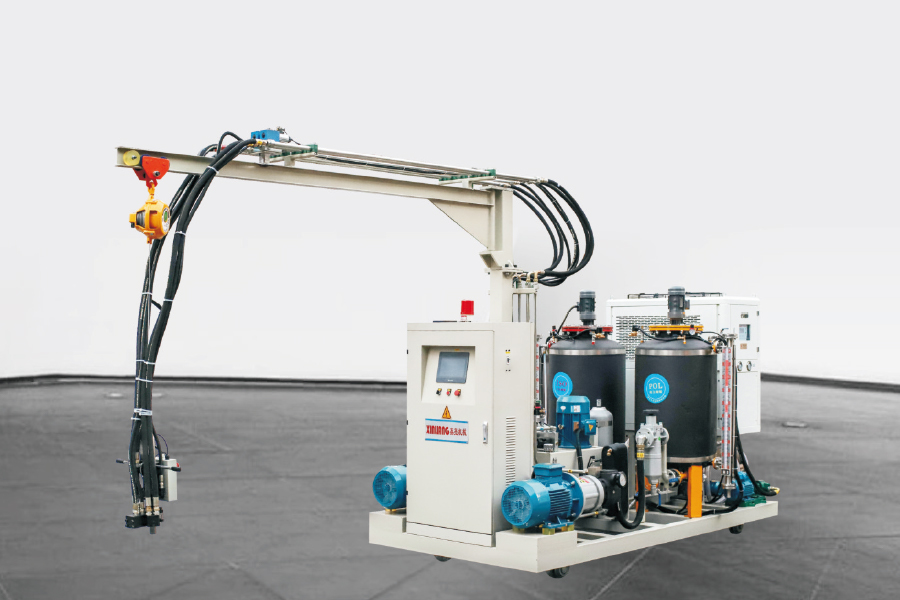
يحتوي آلة حقن الرغوة ذات الضغط العالي المكون من المكونات ذات المكون المكون مع المسار على نفس التك...
انظر التفاصيل
تحتوي آلة حقن الرغوة ذات الضغط العالي المكون من ثلاثة مكونات على خزان ISO 1 و 2 خزانات بولي. يمكن...
انظر التفاصيل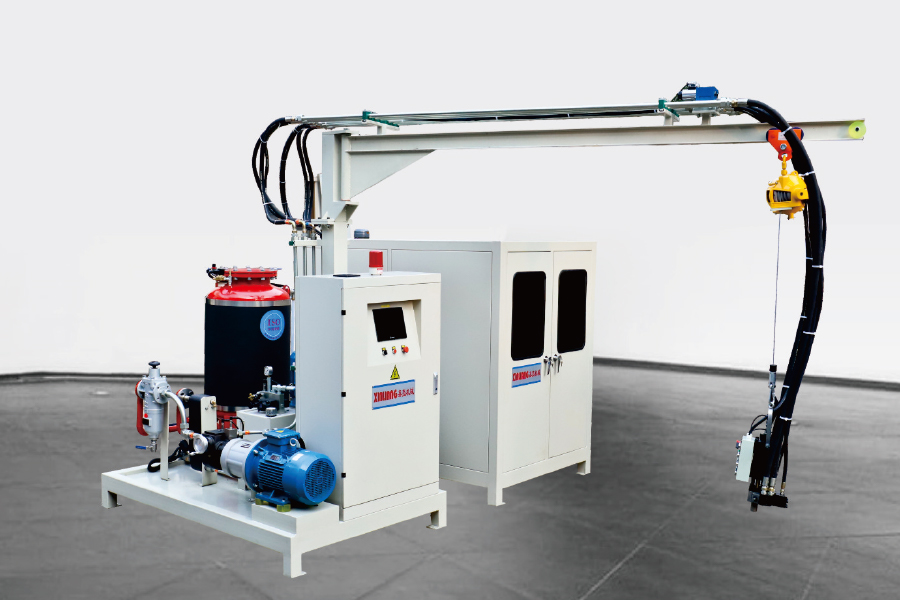
سيكلوبنتان البولي يوريثان ، آلة حقن الرغوة عالية الضغط يعني أن بولي يحتوي على السيكلوبنتان. المواد ا...
انظر التفاصيل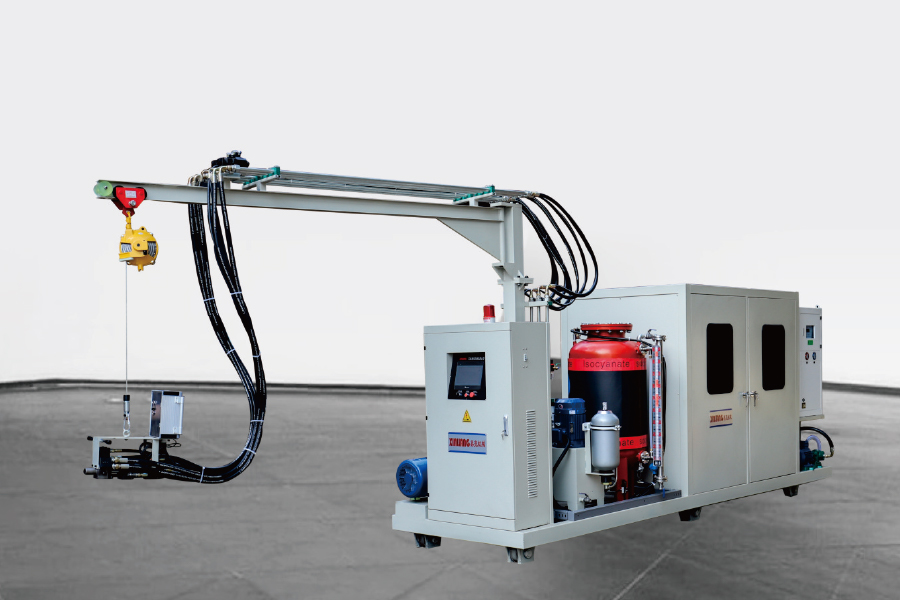
التكوين هو نفس آلة الرغوة ذات الضغط العالي السيكلوبنتان. الفرق الوحيد هو أنه بالنسبة لبعض مصانع العم...
انظر التفاصيل
مبدأ العمل لنظام Cyclopentane Premixing قياس وخلط مختلف المواد الخام البولي يوريثان ، مثل الإيزوسيان...
انظر التفاصيل