
 English
 русский
 عربى
تلتزم شركة شينليانغ للآلات دائمًا بفلسفة العمل "الإنسان أولاً، العميل أولاً، الإدارة النزيهة، والتعاون المربح للجميع".
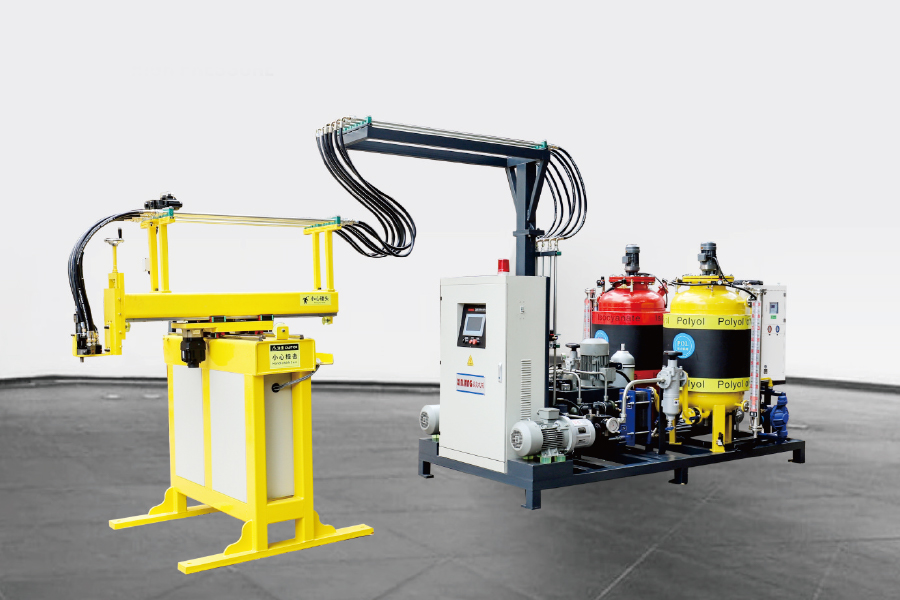
من خلال التحكم في محرك المؤازرة ، باستخدام معالج ثلاثي المحاور ، وبرمجة البرنامج ، والاندماج مع معدا...
انظر التفاصيلتصور مصنع ألواح مخزن تبريد يقتبس طلب لوحة تجميد بطول 9 أمتار على خط تم شراؤه لأبواب الجراج: محطتي قوالب، ووحدة رغوة منخفضة الضغط وغطاء يدوي. ينجرف وقت الملء، وتزحف الكثافة الأساسية عند نهاية الحقن، وتنحني اللوحة قليلاً بعد إزالة القالب. لا شيء مكسور. ببساطة لم يتم تصميم الخط أبدًا لتلك اللوحة.
الاستنتاج يأتي أولاً: في خط إنتاج الألواح العازلة، يحدد التخطيط أي الطلبات يمكنك قبولها، وتقرر وحدة القياس مدى إمكانية الاحتفاظ بها بشكل متكرر. يعد نطاق السُمك والكيمياء الأساسية وعامل النفخ بمثابة تحسينات فوق هذا التسلسل، وليست بدائل له.
ما يلي يغطي القرارات الأربعة التي تحمل أكبر وزن: التخطيط المستمر مقابل التخطيط المتقطع، وتكوين اللوحة والكيمياء الأساسية، ومواصفات آلة الرغوة، ومسار عامل النفخ. عندما يظهر الرقم، فهو إما قيمة صناعية منشورة أو عملية حسابية يمكنك تكرارها في جدول بيانات.
محتوى
كلا النوعين من الخطوط يصنعان نفس المنتج. الفرق هو كيفية إدخال الرغوة ومدة تقييدها. يقوم خط الحزام المزدوج المستمر بقياس الرغوة على الجزء السفلي من الجري، ويضع الجزء العلوي فوقها، ويحافظ على سماكة الرغوة المرتفعة تحت ضغط الحزام حتى يتم علاجها. يملأ خط متقطع متعدد المحطات قالبًا مغلقًا بطلقات مقننة ويبقيه تحت الضغط للمعالجة.
ويمتد هذا الاختلاف إلى الإنتاجية ومزيج المنتجات ومعدل الخردة ورأس المال. الجدول أدناه هو الإصدار الذي يستحق لصقه في اجتماع الموردين.
| نقطة القرار | خط الحزام المزدوج المستمر | خط متعدد المحطات متقطع |
|---|---|---|
| مقدمة الرغوة | سكب على الجزء السفلي المتحرك. يتم تطبيق الواجهة العلوية قبل الحزام | يتم حقنها بالطلقة المقننة في قالب مغلق |
| الإخراج | يتم ضبطها بواسطة سرعة الحزام، عادةً من 3 إلى 15 م/دقيقة | يتم ضبطه حسب عدد العفن ووقت العلاج |
| طول اللوحة | يتم قطعها بطول يصل عادةً إلى 13.5 مترًا | محدودة بطول القالب |
| تغيير سمك | بطيء، والتغيير يولد الخردة | الفواصل أو تغيير القالب سريع |
| مزيج المنتج | المدى الطويل لنوع واحد أو نوعين من اللوحات | الطلبات المختلطة، الأبواب، غرف التبريد، المدى القصير |
| المساحة الرأسمالية والأرضية | الأعلى | معتدلة إلى أقل |
| أفضل ملاءمة | حجم الجدار وألواح السقف | الإنتاج المخصص والمختلط |
اقرأ السطر الأخير أولاً. عندما يهيمن نوع أو نوعان من الألواح بسماكة واحدة على دفتر الطلبات، فإن الخط المستمر يكسب رأس ماله. عندما تتغير الواجهة أو اللب أو السُمك عدة مرات في الشهر، عادةً ما يفوز الخط المتقطع بالتكلفة الإجمالية على الرغم من أنه يبدو أبطأ على الورق.
اقطع الخط لأسفل وهناك ست مراحل. غالبًا ما تعود شكاوى اللجنة إلى واحدة منها، ونادرًا ما تعود إلى الشخص الذي يلومه المشغل أولاً.
واجهتان، قلب واحد، وشكل حافة يجب أن يتحمل التعامل وتجميع الموقع. يُظهر العرض الموضح أدناه الطبقات التي يجب على محطة الرغوة أن تملأها بالفعل.
الشكل 1: منظر متساوي القياس منفجر للوحة شطيرة ذات وجه معدني. تكون الواجهات عادة من 0.4 إلى 0.6 ملم من الفولاذ أو الألومنيوم.
عادةً ما يتم الإعلان عن رغوة شرطة التدخل السريع الصلبة عند حوالي 0.021 إلى 0.023 واط/م كلفن وبور عند 0.022 إلى 0.026 واط/م كلفن، وكلاهما أقل بكثير من XPS عند 0.029 إلى 0.035، ربحية السهم عند 0.031 إلى 0.038 والصوف المعدني عند 0.035 إلى 0.045. إن الانتشار داخل الأسرة لا يقل أهمية عن الفجوة بين العائلات: نفس تركيبة PUR يمكن أن تتحرك بنسبة 10٪ تقريبًا اعتمادًا على عامل النفخ وبنية الخلية والكثافة.
التوصيل الحراري لقلب اللوحة المشتركة (W/mK، القيم المعلنة النموذجية)
الشكل 2: القضبان السفلية تعني عزلًا أفضل لكل ملليمتر. القيم هي إعلانات منشورة نموذجية؛ إن إعلان الأداء الخاص بكل مورد هو الرقم الملزم.
ثم تقوم السُمك ببقية العمل، ولكن ليس بشكل خطي في المبنى النهائي. يستخدم الرسم البياني أدناه التوصيل النقي عند لامدا = 0.024 واط/م ك.
قيمة U مقابل سمك اللوحة (لامدا = 0.024 واط/م ك، التوصيل فقط)
الشكل 3: يؤدي الانتقال من 40 مم إلى 100 مم إلى خفض فقدان الحرارة المحسوب بحوالي 60%؛ الانتقال من 100 ملم إلى 200 ملم يقطعها بنسبة 50٪ أخرى. أداء اللوحات الحقيقية أسوأ من هذا لأن القيم المعلنة EN 14509 تتضمن تصحيحات التقادم والجسور الحرارية، وتضيف المفاصل والمثبتات خسائر في الموقع.
يتم خلط رؤوس الضغط العالي عن طريق الاصطدام، حيث تتراوح ضغوط الحقن عادةً بين 100 و200 بار، مقابل ما يقرب من 5 إلى 30 بار للتحريك منخفض الضغط. يتمثل الاختلاف العملي في خط اللوحة في بنية الخلية وقابلية تكرار الطلقة: يملأ الرأس عالي الضغط تجويفًا طويلًا ورفيعًا مع اختلاف أقل في الكثافة من النهاية إلى النهاية.
عادةً ما يشير الموردون إلى دقة نسبة تبلغ حوالي 1% وتكرار اللقطة في المنطقة من 1 إلى 1.5%. اطلب معامل الاختلاف لأكثر من 20 طلقة متتالية في صيغتك الخاصة، وليس الرقم الرئيسي في ورقة البيانات. إن التحكم في درجة حرارة المكونات له نفس القدر من الأهمية، حيث تعمل معظم تركيبات الألواح بشكل أفضل عندما يتم الاحتفاظ بكلا المكونين عند درجة حرارة تتراوح من 20 إلى 25 درجة مئوية تقريبًا في حدود 2 درجة مئوية.
 آلة حقن رغوة البولي يوريثان ذات الضغط العالي ذات المكونين تستخدم آلة حقن رغوة البولي يوريثان التقليدية ذات الضغط العالي ذراعًا متأرجحًا للحقن بدوران 180 درجة. يمكن تخصيص طول ذراع الروك. أنا ... عرض المنتج →
التعبئة الزائدة هي التكلفة الهادئة لهذا النوع من الخطوط. يعتبر الحشو بنسبة 5 إلى 10% أعلى من الحد الأدنى النظري للكثافة أمرًا شائعًا في الأجهزة غير المضبوطة، وهو أسرع تكلفة للهجوم لأنه يظهر في كل لوحة. تضيف الآلات المكونة من ثلاثة مكونات تيارًا ثالثًا للمواد المضافة مثل مثبطات اللهب أو الأصباغ أو عوامل النواة دون مزجها مسبقًا في البوليول، وهو أمر يستحق التفكير في ما إذا كانت تركيبات PIR الخاصة بك تتغير كثيرًا.
دورة الرياضيات أولاً: الإنتاجية تساوي عدد محطات القالب مقسومًا على وقت الدورة. تعد إضافة المحطات دائمًا أرخص وأكثر أمانًا وأسرع من تقصير وقت المعالجة من خلال الكيمياء.
 خط إنتاج آلة حقن الرغوة الحلقية يتميز خط الإنتاج البيضاوي بتصميم هيكل حلقي أفقي، والذي يمكن أن يلبي احتياجات قوالب الرغوة المختلفة بأحجام مختلفة، ويمكن خلط منتجات متعددة... عرض المنتج →
أيًا كان التصميم الذي تختاره، فإن القالب هو جزء من نظام الجودة. يؤثر تجانس درجة حرارة القالب عبر تجويف يبلغ طوله 9 أمتار، وصلابة الغطاء وانضباط عامل التحرير على الانحناء والتشطيب السطحي أكثر مما يتوقعه معظم المشترين في مرحلة عرض الأسعار.
يمتلك السيكلوبنتان قدرة على استنفاد الأوزون تبلغ صفرًا وإمكانية إحداث الاحتباس الحراري أقل بكثير من مركبات الكربون الهيدروفلورية التي تحل محلها. وتشير الأرقام المنشورة على مدار 100 عام إلى أن مستوى مركب الكربون الهيدروفلوري-141ب يبلغ نحو 700، ومركب الكربون الهيدروفلوري-245فا عند نحو 1000، في حين أن الهيدروكربونات تقع في العشرات المنخفضة. وبموجب لائحة الاتحاد الأوروبي المنقحة للغاز المفلور (EU) 2024/573، يتم الضغط على مسار مركبات الكربون الهيدروفلورية بشكل أكبر، وهذا هو السبب وراء استمرار أنظمة الهيدروكربون في اكتساب حصة في رغوة الألواح.
البنتان مادة قابلة للاشتعال، وهذا يغير النبات، وليس الآلة فقط. توقع وجود أجهزة كهربائية مقاومة للانفجار في منطقة الرغوة، والتهوية الميكانيكية، والكشف عن الغاز، والتأريض والربط، ولا توجد مصادر اشتعال في أي مكان بالقرب من رأس الخلط. يحافظ نظام الخلط المسبق على تركيز البنتان وثبات درجة الحرارة قبل الجرعات، وهو ما يجعل اللقطة قابلة للتكرار من اللوحة الأولى للتحول إلى الأخيرة.
 نظام خليط السيكلوبنتان مبدأ العمل لنظام الخلط المسبق للسيكلوبنتان قم بقياس وخلط مختلف المواد الخام من مادة البولي يوريثين بدقة، مثل الأيزوسيانات والبولي إيثر بوليول والمحفز والرغوة... عرض المنتج →
الأداء الناري هو محادثة منفصلة عن الأداء الحراري. يتم تصنيف الألواح وفقًا للمعيار EN 13501-1؛ يتم اختبار العديد من أنظمة PIR على B-s1,d0، وأنظمة PUR تهبط عادةً عند B-s2,d0 أو B-s3,d0، وتصل نوى الصوف المعدني إلى A2-s1,d0. التصنيف خاص بالنظام ومحدد بالسمك، لذا اقرأ دائمًا إعلان الأداء للتعرف على التركيبة الدقيقة التي تبيعها، ولا تفترض أبدًا أن الكيمياء الأساسية وحدها تضمن الفصل الدراسي.
هناك ستة عيوب تمثل معظم شكاوى اللجنة، ولكل منها قائمة قصيرة من الفحوصات الأولية.
لإجراء اختبار قبول المصنع، اطلب ما يلي كتابيًا:
إنها مجموعة المعدات التي تحول واجهتين معدنيتين ونواة رغوية إلى لوحة معزولة: تغذية الواجهة، وختم الحواف، وآلة الرغوة أو الحقن، وقسم المعالجة مثل الحزام المزدوج أو المكبس، ثم القطع والتشذيب والتكديس.
في الخطوط المتقطعة، تساوي الإنتاجية محطات القالب مقسومة على وقت الدورة، وبالتالي فإن الخط المكون من 20 محطة مع دورة مدتها 10 دقائق ينتج ما يقرب من 120 لوحة في الساعة بمعدله النظري. الناتج الحقيقي أقل بعد التحولات والخردة؛ احسب دائمًا من حجم اللوحة الخاصة بك.
عادةً ما يكون PUR أرخص ويلبي المتطلبات القياسية للغرفة الباردة والجدار. يتم اختيار PIR عندما يكون أداء الحريق أو درجة حرارة الخدمة الأعلى مهمًا، ويتم اختباره عادةً إلى فئة EN 13501-1 أفضل من PUR، ولكن بتكلفة صياغة أعلى.
نعم، والعديد من الخطوط الجديدة تفعل ذلك. فهو يتطلب منطقة رغوة مقاومة للانفجار، وتهوية، واكتشاف الغاز، ونظام خلط مسبق أو نظام جرعات، لذا فإن تكلفة التعديل التحديثي حقيقية. والنتيجة هي الاستقرار التنظيمي وقدرته على إحداث الاحترار العالمي أقل بكثير من مركب الكربون الهيدروفلوري-141ب أو مركب الكربون الهيدروفلوري-245فا.
يتم تحديد معظم نوى ألواح PUR وPIR ذات الوجه المعدني في المنطقة من 38 إلى 45 كجم/م3. وتحت ذلك، تتلاشى الخواص الميكانيكية واستقرار الأبعاد؛ وفوق ذلك بكثير، فإنك تدفع مقابل المواد التي تضيف قيمة عزل قليلة.
تناسب غرف التبريد الخطوط المتقطعة بشكل جيد لأن الأطوال والسماكات المطلوبة تختلف بشكل كبير وأحجام الطلب معتدلة. تكون خطوط الحزام المزدوج المستمرة منطقية عندما يهيمن نوع أو نوعان من اللوحات على دفتر الطلبات وتبرر الأحجام رأس المال.
قبل التوقيع على أي شيء، اطلب وثيقتين: سجل تكرار الوزن من جهاز قيد التشغيل بالفعل، واختبار قبول المصنع على التركيبة الخاصة بك بالسمك المقصود. يخبرك هذان السجلان عن خط إنتاج الألواح العازلة أكثر من أي كتيب.
إذا كنت لا تزال تقوم بتعيين تسلسل العملية، فلدينا دليل المشتري لمعدات إنتاج رغوة PU يطلع على ترتيب المعدات والأسئلة التي يجب طرحها في كل مرحلة. آلات نينغبو شينليانغ توفر وحدة القياس، وتخطيط الخط، ونظام عامل النفخ كحزمة واحدة، بحجم يتناسب مع نطاق اللوحة لديك وهدف الإخراج.
من خلال التحكم في محرك المؤازرة ، باستخدام معالج ثلاثي المحاور ، وبرمجة البرنامج ، والاندماج مع معدا...
انظر التفاصيل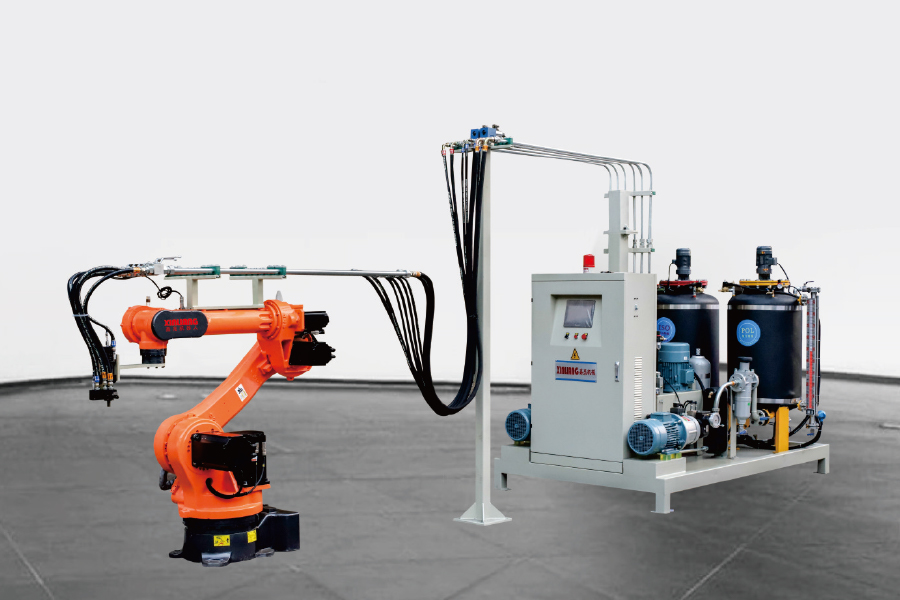
يمكن تخصيص العلامة التجارية الروبوت ، ويتم استخدام المعالج المكون من ستة محاور. إنه مناسب للجمع ب...
انظر التفاصيل
تستخدم آلة حقن البولي يوريثان عالية الضغط عالي الضغط ذراع الروك لحقن الدوران 180 درجة. يمكن تخصيص...
انظر التفاصيل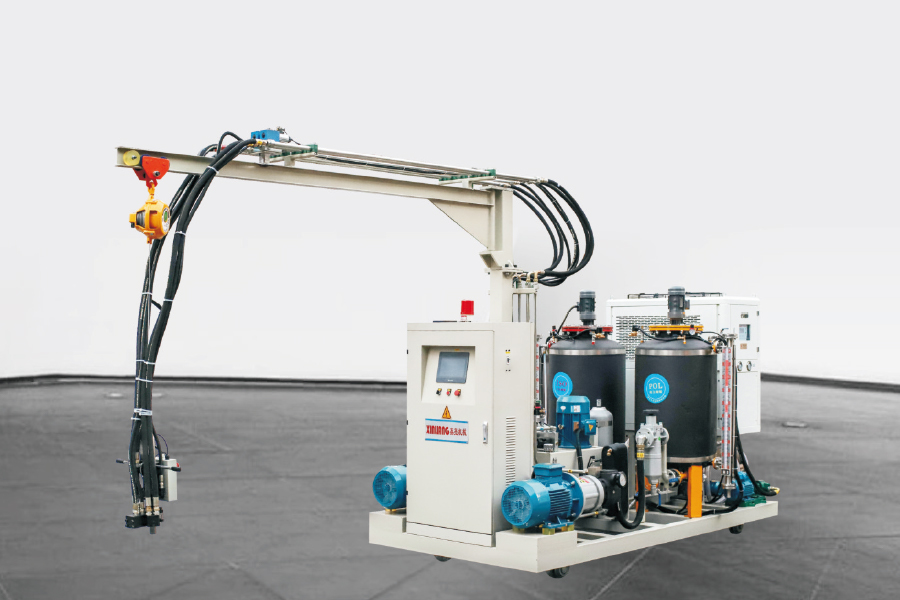
يحتوي آلة حقن الرغوة ذات الضغط العالي المكون من المكونات ذات المكون المكون مع المسار على نفس التك...
انظر التفاصيل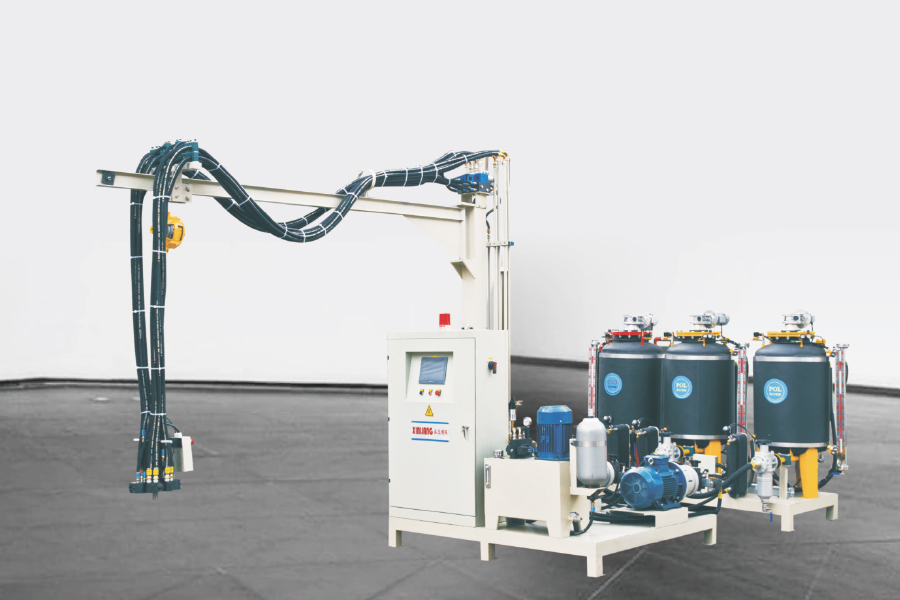
تحتوي آلة حقن الرغوة ذات الضغط العالي المكون من ثلاثة مكونات على خزان ISO 1 و 2 خزانات بولي. يمكن...
انظر التفاصيل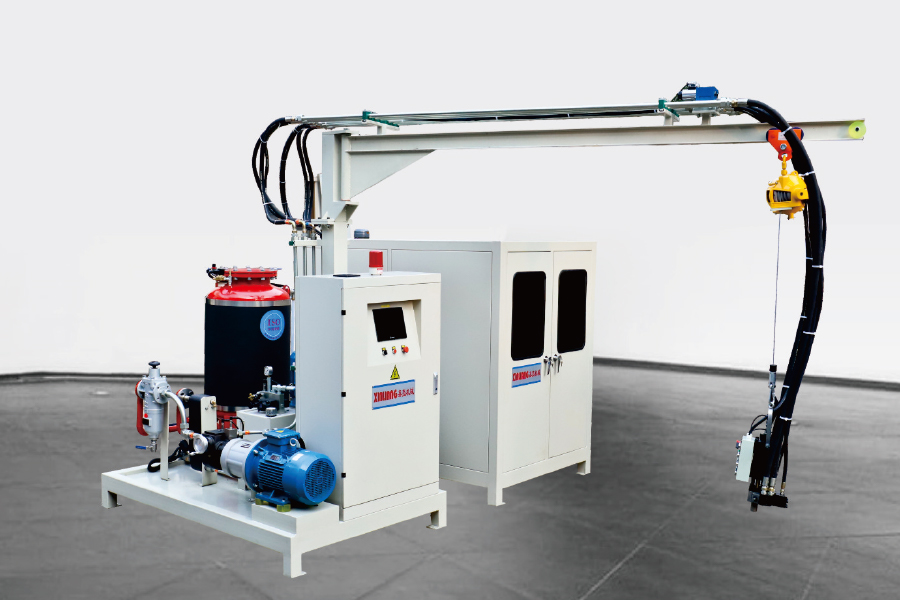
سيكلوبنتان البولي يوريثان ، آلة حقن الرغوة عالية الضغط يعني أن بولي يحتوي على السيكلوبنتان. المواد ا...
انظر التفاصيل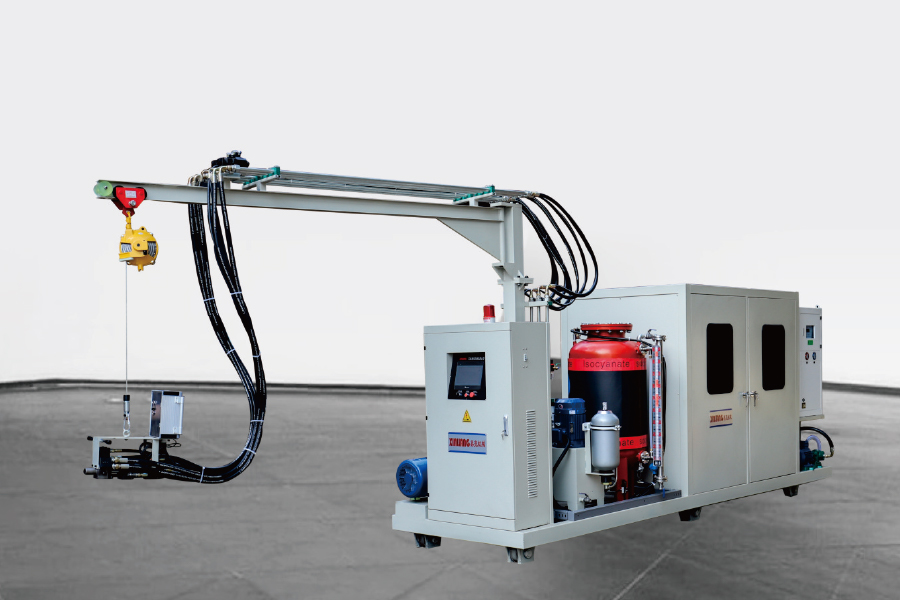
التكوين هو نفس آلة الرغوة ذات الضغط العالي السيكلوبنتان. الفرق الوحيد هو أنه بالنسبة لبعض مصانع العم...
انظر التفاصيل
مبدأ العمل لنظام Cyclopentane Premixing قياس وخلط مختلف المواد الخام البولي يوريثان ، مثل الإيزوسيان...
انظر التفاصيل